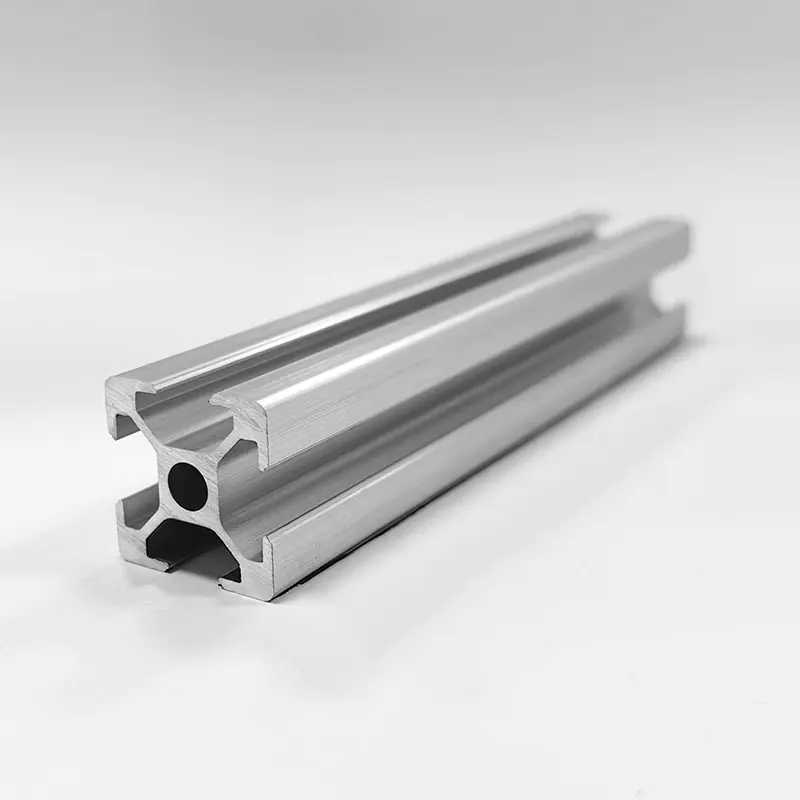
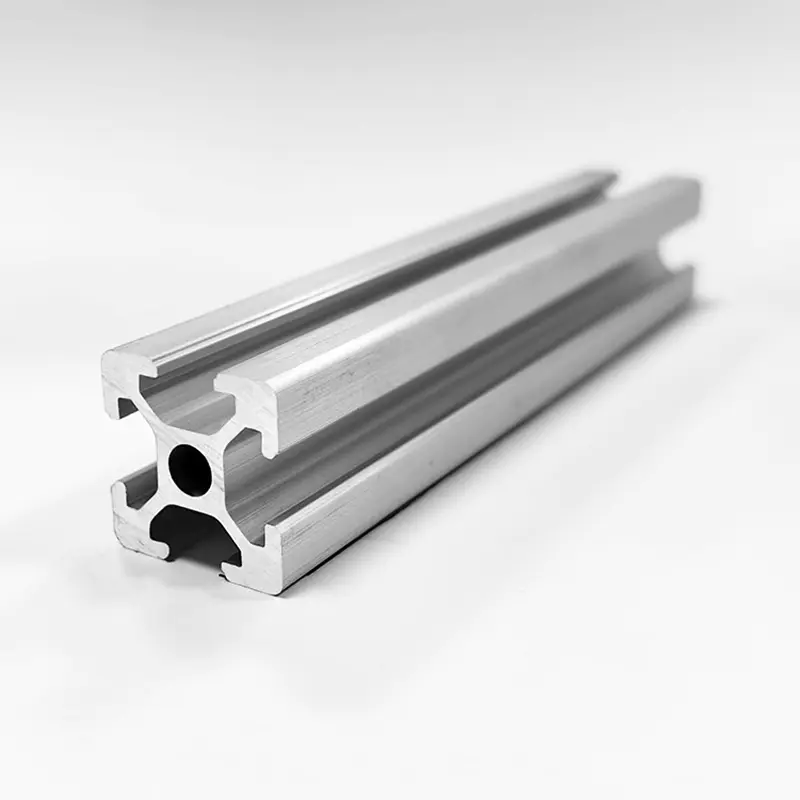
1. Introducere în profilele de extrudare din aluminiu
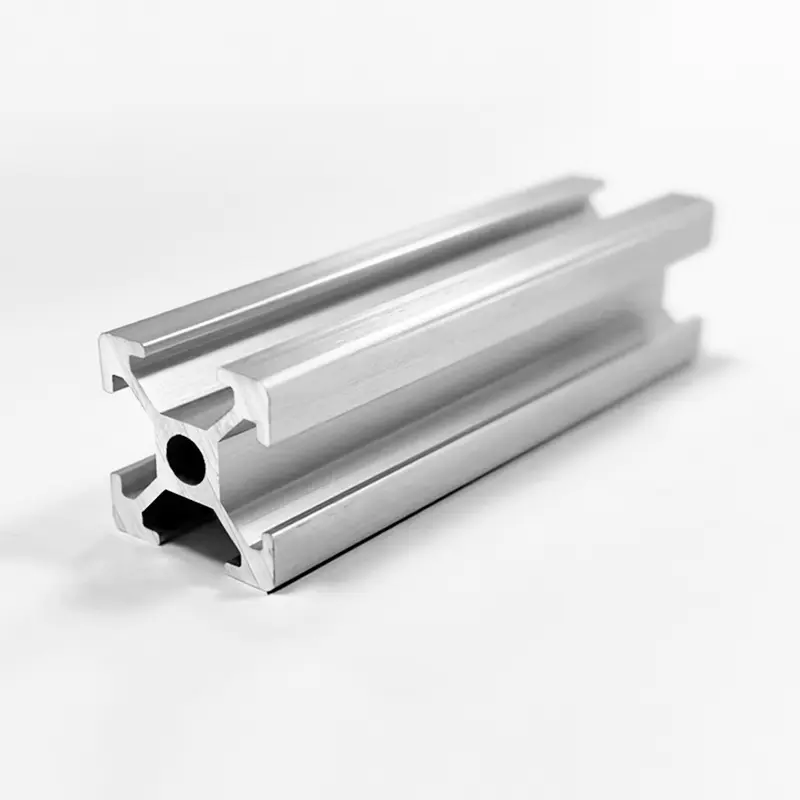
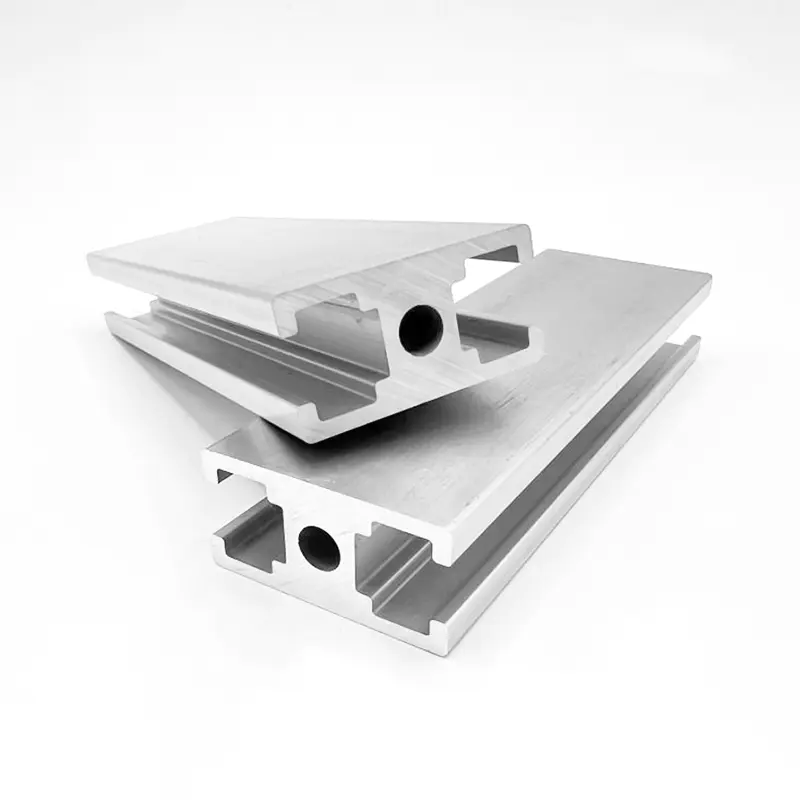
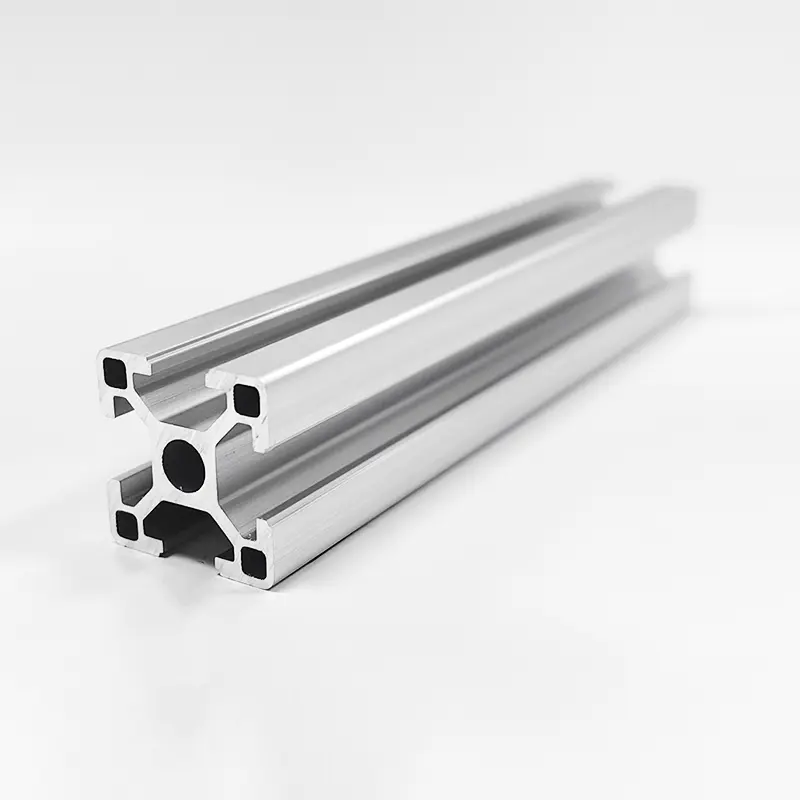
Profilele de extrudare din aluminiu au devenit componente fundamentale în inginerie modernă, construcții, auto, energie regenerabilă și automatizare industrială. Procesul de extrudare implică forțarea țaglelor din aliaj de aluminiu încălzite printr-o matriță de oțel sub formă de presiune hidraulică extremă. Acest proces produce profile de lungime continuă cu secțiuni transversale complexe și constante, care combină caracteristicile de greutate redusă cu durabilitatea structurală.
Pentru cumpărătorii internaționali, inginerii structurali și producătorii de echipamente originale, selectarea profilului corect de extrudare a aluminiului necesită evaluarea mai multor factori critici. Proprietățile materialului sunt dictate de compoziția aliajului, temperarea tratamentului termic, geometria secțiunii transversale și metodele de finisare a suprafeței. Alegerea greșită a calității aliajului sau a temperării poate duce la defecțiuni mecanice premature, degradare estetică, costuri de producție mai mari sau provocări inutile de asamblare.
Acest ghid tehnic cuprinzător oferă o analiză comparativă aprofundată a aliajelor de aluminiu arhitecturale și structurale primare, concentrându-se în special pe 6061, 6063 și 6005A. Acesta descompune compozițiile chimice, rezistența mecanică, stările de temperare, performanța de tratare a suprafeței și toleranțele de proiectare pentru a ajuta echipele de achiziții și inginerii să aleagă profilul optim de extrudare pentru cerințele lor specifice de aplicare.
2. Compoziție chimică și metalurgie: 6061 vs. 6063 vs. 6005A
Performanța unui profil de extrudare din aluminiu este înrădăcinată în compoziția sa chimică. Profilele extrudate standard aparțin în principal aliajelor de aluminiu din seria 6xxx, care prezintă magneziu și siliciu ca elemente de aliere principale. Aceste elemente formează siliciura de magneziu (Mg2Si), un compus care face ca aliajul să fie tratat termic și să răspundă la întărirea prin precipitare.
2.1 Limitele de compoziție chimică (standard ASTM B221)
Echilibrul exact de magneziu, siliciu, cupru, crom și fier definește comportamentul de prelucrare, viteza de extrudare, formabilitatea și rezistența post-îmbătrânire a fiecărui tip de aliaj.
| Gradul de aliaj | Siliciu (Si) | Fier (Fe) | Cupru (Cu) | Mangan (Mn) | magneziu (Mg) | Crom (Cr) | Zinc (Zn) | Titan (Ti) | Aluminiu (Al) |
| 6061 | 0,40 - 0,80% | Max 0,70% | 0,15 - 0,40% | Max 0,15% | 0,80 - 1,20% | 0,04 - 0,35% | Max 0,25% | Max 0,15% | Echilibru |
| 6063 | 0,20 - 0,60% | Max 0,35% | Max 0,10% | Max 0,10% | 0,45 - 0,90% | Max 0,10% | Max 0,10% | Max 0,10% | Echilibru |
| 6005A | 0,50 - 0,90% | Max 0,35% | Max 0,30% | 0,09 - 0,50% | 0,40 - 0,70% | 0,10 - 0,30% | Max 0,20% | Max 0,10% | Echilibru |
2.2 Diferențele metalurgice și caracterizarea aliajelor
- Aliaj de aluminiu 6061 : Deseori denumit aluminiu structural, 6061 conține niveluri mai mari de magneziu și siliciu, împreună cu adaosuri deliberate de cupru (0,15 până la 0,40 la sută) și crom (0,04 până la 0,35 la sută). Cuprul îmbunătățește rezistența și duritatea maximă la tracțiune, în timp ce cromul rafinează structura granulelor și controlează recristalizarea în timpul tratamentului termic. Cu toate acestea, conținutul mai mare de aliaj crește stresul de curgere în timpul extrudarii, ceea ce limitează viteza de extrudare și reduce complexitatea maximă a secțiunii.
- Aliaj de aluminiu 6063 : Recunoscut pe scară largă ca aluminiu arhitectural, 6063 prezintă niveluri mai scăzute de magneziu și siliciu și un conținut de cupru aproape de zero. Această formulă curată are ca rezultat o rezistență scăzută la deformare în timpul extrudarii, permițând extrudarea lină prin matrițe complexe cu mai multe goluri. De asemenea, oferă grosimi subțiri ale pereților și o netezime superioară a suprafeței, ceea ce îl face aliajul preferat pentru anodizare.
- Aliaj de aluminiu 6005A : Poziționat intermediar între 6061 și 6063, 6005A încorporează conținut controlat de mangan și crom pentru a crește rezistența și tenacitatea fără a sacrifica în mod semnificativ extrudabilitatea. Oferă rezistență superioară la îndoire și rezistență la impact în comparație cu 6063, menținând în același timp o viteză de extrudare mai bună decât 6061.
3. Comparația proprietăților mecanice și a capacității portante
Inginerii trebuie să aleagă aliajele de aluminiu pe baza unor criterii de încărcare mecanică specifice, cum ar fi limita de curgere la tracțiune, rezistența la tracțiune finală, alungirea și duritatea suprafeței.
3.1 Matricea proprietăților mecanice pentru temperaturile comune de extrudare
Comportarea mecanică variază semnificativ în funcție de compoziția aliajului și de procesul de tratament termic aplicat.
| Parametru de proprietate | 6063-T5 | 6063-T6 | 6061-T6 | 6005A-T6 | Oțel structural (referință) |
| Rezistența maximă la tracțiune (MPa) | 150 - 185 | 205 - 245 | 290 - 310 | 260 - 280 | 400 - 550 |
| Limita de curgere (0,2% compensare, MPa) | 110 - 130 | 170 - 210 | 240 - 276 | 215 - 240 | 250 - 350 |
| Alungirea la rupere (%) | 8 - 12 | 10 - 14 | 8 - 12 | 8 - 10 | 20 - 25 |
| Duritate Brinell (HBW) | 60 - 65 | 73 - 80 | 95 - 100 | 85 - 90 | 120 - 160 |
| Limita de oboseală (MPa) | 60 | 69 | 96 | 85 | 180 |
| Modulul de elasticitate (GPa) | 68.9 | 68.9 | 68.9 | 69.5 | 200 |
| Densitate (g/cm3) | 2.70 | 2.70 | 2.70 | 2.71 | 7.85 |
3.2 Analiza sarcinii structurale: 6061 vs. 6063
- Randament și performanță la tracțiune : 6061-T6 prezintă o limită de curgere cu aproximativ 30 până la 40% mai mare și o rezistență maximă la tracțiune decât 6063-T6. Pentru cadrele structurale, montarea echipamentelor grele, subcadrele de șasiu auto și fermele portante, 6061-T6 permite proiectanților să reducă grosimea peretelui profilului, menținând în același timp marginile de siguranță.
- Deformare și modul de elasticitate : Atât 6061 cât și 6063 posedă un modul identic de elasticitate de aproximativ 68,9 Gigapascali. Aceasta înseamnă că, în condiții de încovoiere elastică pură, în care solicitarea nu depășește limita de curgere, profilele din 6061 și 6063 cu aceeași geometrie a secțiunii transversale se vor deforma cu exact aceeași cantitate. Rezistența ridicată nu crește rigiditatea; rigiditatea este guvernată în întregime de momentul de inerție al secțiunii transversale (valoarea I) și proiectarea geometriei.
- Rezistenta la oboseala : 6061-T6 oferă o rezistență la oboseală de 96 Megapascali, comparativ cu 69 Megapascali pentru 6063-T6. Pentru componentele supuse încărcărilor ciclice dinamice, vibrațiilor ciclice sau impacturilor structurale repetate, 6061-T6 oferă o longevitate mai mare împotriva micro-fisurilor și a defecțiunii prin oboseală.
4. Tratament termic și denumiri de temperare (T4, T5, T6)
Profilele de extrudare din aluminiu obțin o parte semnificativă din rezistența lor finală din întărirea prin precipitare, cunoscută și sub numele de îmbătrânire artificială. Înțelegerea denumirilor de temperatură este esențială atunci când citiți desenele de inginerie și comandați extruzii brute.
4.1 Explicația temperaturilor comune de extrudare
- T4 Temper (soluție tratată termic și îmbătrânită natural) : Profilul de aluminiu este tratat termic cu soluție la temperaturi ridicate, stins și lăsat să îmbătrânească în mod natural la temperatura camerei ambiante până la o stare substanțial stabilă. Profilele T4 păstrează formabilitatea la rece, ductilitatea și îndoibilitatea excelente, făcându-le potrivite pentru operațiuni de îndoire la rece post-extruziune, întindere sau operații severe de formare.
- Temperatură T5 (răcită de la temperatură ridicată și îmbătrânită artificial) : Profilul iese din matrița de extrudare la temperaturi peste pragul de soluție (aproximativ 500 de grade Celsius), suferă o răcire rapidă cu aer sau o stingere cu ceață de apă chiar la masa de scurgere a presei și este ulterior introdus într-un cuptor artificial de îmbătrânire (de obicei, 175 până la 195 de grade Celsius timp de 4 până la 8 ore). Temperatul T5 minimizează distorsiunea termică și stresul rezidual intern, făcându-l ideal pentru formele arhitecturale cu pereți subțiri, tocurile de uși și profilele de perete cortină unde stabilitatea dimensională este primordială.
- T6 Temper (soluție tratată termic și îmbătrânită artificial) : Profilele sunt supuse unei căliri forțate intense cu apă imediat după ieșirea din presa de extrudare sau sunt reîncălzite într-un cuptor cu soluție off-line, stinse rapid în apă și apoi îmbătrânite artificial într-un cuptor de încălzire. Temperatul T6 realizează întărirea maximă prin precipitare a fazei Mg2Si, oferind rezistență maximă la tracțiune, duritate și rezistență la uzură.
4.2 Matricea comparativă a caracteristicilor temperamentului
| Stare de temperare | Proces de stingere | Îmbătrânire artificială | Nivelul de forță | Stabilitate dimensională | Performanță de îndoire la rece |
| T4 | Apă rapidă / Ventilator | Niciuna (Vârsta naturală) | Moderat | Moderat | Excelent |
| T5 | Aer forțat / ceață | Da (cuptor standard) | Mediu-Ridicat | Excelent | Corect |
| T6 | Apa Intensă | Da (cuptor extins) | Maximum | Bun spre corect | Limitat |
5. Tehnologii de finisare și acoperire a suprafețelor
Profilele din aluminiu extrudat dezvoltă în mod natural o peliculă pasivă subțire de oxid de aluminiu (de 5 până la 10 nanometri grosime) atunci când sunt expuse la oxigen. Cu toate acestea, mediile industriale, marine, arhitecturale și decorative necesită tratamente de suprafață proiectate pentru a spori rezistența la coroziune, rezistența la uzură, uniformitatea culorii și izolarea electrică.
5.1 Anodizare (oxidare electrochimică)
Anodizarea este un proces de conversie electrochimică care îngroașă stratul natural de oxid de aluminiu într-un strat anodic, dur, poros. Profilul este scufundat ca anod într-o baie de electrolit cu acid sulfuric în timp ce se aplică curent electric continuu.
- Grosimea stratului : anodizarea arhitecturală standard variază de la 10 la 15 microni pentru uz interior/exterior ușor și 20 până la 25 microni pentru expunerea la atmosferă marină sau industrială grea (Qualanod Clasa 20/25).
- Colorare : Filmul de oxid poros poate fi colorat prin vopsire electrolitică folosind săruri metalice (cum ar fi staniu sau cobalt) pentru a produce nuanțe de șampanie, bronz, bronz închis și negru sau prin imersie în baie de colorant organic.
- Adecvarea aliajului : 6063 este cel mai bun aliaj pentru anodizare datorită conținutului scăzut de fier și cupru, producând un aspect metalic strălucitor, limpede și uniform. În schimb, 6061 anodizează la o nuanță ușor mai închisă, gri datorită particulelor constitutive de cupru și crom.
5.2 Acoperire cu pulbere electrostatică
Acoperirea cu pulbere implică pulverizarea pulberii polimerice uscate, încărcate electrostatic, pe un profil de extrudare de aluminiu pretratat complet. Profilul este apoi copt într-un cuptor de întărire la 180 până la 200 de grade Celsius, topind și reticulând pulberea într-un strat protector continuu.
- Grosimea acoperirii : Grosimea filmului uscat standard variază între 60 și 120 de microni.
- Standarde : Acoperirile arhitecturale de înaltă performanță respectă specificațiile AAMA 2603, AAMA 2604 sau AAMA 2605 (Qualicoat Clasa 1, 2 sau 3).
- Avantaje : Disponibilitate nelimitată a culorilor (paleta de potrivire a culorilor RAL), diferite opțiuni de strălucire (mat, satinat, lucios ridicat), finisaje texturate, rezistență excelentă la impact și eliminarea emisiilor de solvenți organici (fără COV).
5.3 Acoperire electroforetică (E-Coating)
Electroforeza combină anodizarea cu un strat secundar de rășină solubilă în apă electro-depusă. După anodizarea standard, profilul umed este scufundat într-un rezervor de acoperire acrilic sau epoxidic sub curent electric continuu, care depune o peliculă uniformă de polimer în interiorul și peste porii anodici înainte de întărirea la căldură.
- Caracteristici : Grosimea stratului combinat este de obicei de 15 până la 25 de microni. Oferă o netezime ridicată a suprafeței, luciu metalic ultra-clar, duritate ridicată (până la 3H până la 4H duritatea creionului) și rezistență superioară la substanțe chimice și pulverizare cu sare în comparație cu anodizarea standard.
5.4 Acoperire lichidă PVDF (fluorura de poliviniliden).
Sistemele de vopsea lichidă PVDF, denumite în mod obișnuit sub nume comerciale precum Kynar 500 sau Hylar 5000, utilizează tehnologia rășinilor fluoropolimer amestecate cu pigmenți ceramici durabili. Aplicate ca sistem cu mai multe straturi (grund, strat de culoare și strat superior transparent opțional), acoperirile PVDF oferă rezistență ridicată la degradarea atmosferică.
- Performanță : Îndeplinește criteriile de performanță AAMA 2605. Prezinta o rezistenta superioara la radiatiile ultraviolete, creta, decolorarea culorii, ploaia acida si pulverizarea salina marina.
- Aplicație primară : pereți cortină arhitecturali înalți, clădiri monumentale și instalații industriale de coastă expuse la condiții meteorologice severe.
5.5 Matricea specificațiilor tehnice pentru tratarea suprafeței
| Metoda de tratament | Grosimea tipică | Rezistența la coroziune (test de pulverizare cu sare) | Stabilitatea UV și a culorii | Zgârietură și duritate | Preferință de aliaj primar |
| Anodizare clară | 10 - 25 microni | Excelent (1,000 hours) | Remarcabil | Foarte mare (8-9 Mohs) | 6063 (cea mai bună claritate) |
| Acoperire cu pulbere | 60 - 120 microni | Foarte bine (1.000 - 3.000 ore) | De la bun la remarcabil | Moderat to High | 6063, 6061, 6005A |
| Electroforeza | 15 - 25 microni | Superior (2.000 de ore) | Excelent | Ridicat (3H - 4H) | 6063 |
| Acoperire PVDF | 30 - 45 microni | Excepțional (4.000 de ore) | Maxim/Neegalat | Moderat | 6063, 6061, 6005A |
6. Toleranțe de extrudare, reguli de proiectare și ingineria matrițelor
Proiectarea unui profil eficient de extrudare din aluminiu necesită înțelegerea geometriei profilului, distribuția grosimii peretelui, echilibrul simetric al greutății și toleranțele de fabricație. Designul adecvat reduce uzura matriței, previne denaturarea fluxului de material și minimizează costurile de producție.
6.1 Standarde de toleranță dimensională
Producția internațională de extrudare de aluminiu urmează toleranțe dimensionale standardizate stabilite de organizații precum ASTM (Societatea Americană pentru Testare și Materiale) și EN (Comitetul European pentru Standardizare).
- ASTM B221 / ANSI H35.2 : Guvernează toleranțele dimensionale pentru profilele solide, semi-cause și goale din aluminiu extrudat în America de Nord.
- EN 755-9 & EN 12020-2 : Definește toleranțele standard de precizie pentru extrudarile arhitecturale și inginerești europene. EN 12020-2 se aplică în special profilelor structurale de înaltă precizie care necesită toleranțe strânse de montare.
6.2 Principii cheie de proiectare a extrudarii
- Grosime uniformă a peretelui : Tranzițiile bruște între secțiunile groase și subțiri provoacă viteze de răcire inegale în timpul extrudarii. Secțiunile subțiri se răcesc rapid și se contractă mai repede, rezultând deformarea profilului, urme de scufundare pe suprafețele vizibile exterioare și stres rezidual intern. Zonele de tranziție ar trebui să încorporeze razele treptate, mai degrabă decât schimbări în trepte.
- Fluxul matriței simetrice : Formele în secțiune transversală trebuie să fie cât mai simetrice posibil în raport cu liniile centrale verticale și orizontale. Formele asimetrice provoacă o viteză neuniformă a fluxului de material prin terenul matriței de oțel, ducând la răsucirea și curbarea profilului.
- Raze de colț : Evitați colțurile interioare și externe ascuțite la 90 de grade. Încorporarea unei raze minime de 0,5 până la 1,0 milimetri la colțurile interne reduce concentrațiile de tensiuni atât în oțelul matriței de extrudare, cât și în profilul de aluminiu finit.
- Limita raportului limbii : Raportul limbii se referă la lățimea unui canal deschis în raport cu adâncimea acestuia. Canalele adânci și înguste măresc forța asupra limbii matriței de oțel, crescând riscul de rupere a matriței. În general, raporturile labele trebuie menținute sub 3:1 pentru extrudarile standard, deși rapoarte de până la 5:1 pot fi atinse folosind oțeluri de scule specializate.
7. Fabricări, prelucrare CNC și tehnici de asamblare
Majoritatea profilelor industriale din aluminiu necesită fabricare post-extruziune, inclusiv tăierea la lungimi de precizie, găurire, frezare, filetare, îndoire și îmbinare înainte de instalare în ansamblurile finale.
7.1 Caracteristici de prelucrare CNC de precizie
- Prelucrabilitatea 6061-T6 : Duritatea structurală mare (95 HBW) permite frezare, strunjire și găurire CNC de mare viteză. Așchiile se sparg curat de pe marginea sculei de tăiere, prevenind formarea muchiilor acumulate și producând finisaje superioare ale suprafeței prelucrate.
- Prelucrabilitatea 6063-T5/T6 : Duritatea mai mică (60 până la 75 HBW) îl face pe 6063 mai predispus la așchii gumași care pot adera la uneltele de tăiere dacă vitezele de tăiere, vitezele de avans și lubrifierea de răcire nu sunt controlate corespunzător. Pentru prelucrarea 6063 sunt recomandate freze cu geometrie din aluminiu cu un singur canel sau două caneluri de mare viteză, cu caneluri lustruite.
7.2 Tehnologii de îmbinare și sudare
Extrudările de aluminiu pot fi îmbinate folosind elemente de fixare mecanice, lipire structurală cu adeziv sau metode de sudare termică.
- Sudare cu arc cu gaz tungsten (GTAW / TIG) și sudare cu arc cu gaz metal (GMAW / MIG) : 6061 și 6063 sunt aliaje tratabile termic. În timpul sudării, aportul de căldură localizat creează o zonă afectată de căldură (HAZ) adiacentă cordonului de sudură. HAZ experimentează recoacere localizată, reducând rezistența mecanică în acea zonă cu aproximativ 30 până la 50 la sută în comparație cu valorile metalului de bază. Calculele structurale trebuie să țină cont de această reducere a rezistenței sau trebuie aplicate tratament termic și îmbătrânire după soluție de sudare. Aliajele de umplutură recomandate includ 4043 (Al-Si) pentru aplicații generale sau 5356 (Al-Mg) pentru o ductilitate mai mare a îmbinării și potrivirea culorilor de anodizare după sudare.
- Sudare cu agitare prin frecare (FSW) : Sudarea prin frecare cu agitare este o tehnică de îmbinare în stare solidă care utilizează o unealtă rotativă pentru a genera căldură de frecare, îmbinând plastic profilele de aluminiu fără a topi materialul. FSW evită fisurarea la cald, porozitatea și degradarea severă a rezistenței HAZ, făcându-l ideal pentru îmbinarea ansamblurilor largi de panouri extrudate în vagoane, tăvi pentru baterii și punți marine.
8. Matricea de selecție tehnică în funcție de aplicația industrială
Pentru a ajuta inginerii de proiectare și managerii de achiziții în selectarea combinației optime de aliaj, temperare și finisare, matricea de mai jos evidențiază specificațiile de profil recomandate pentru sectoarele industriale de bază.
| Sectorul de aplicații | Aplicație specifică | Aliaj și temperatură recomandate | Finisarea suprafeței primare | Driver de inginerie cheie |
| Clădire de arhitectură | Tocuri de ferestre, usi, pereti cortina, vitrine | 6063-T5 / 6063-T6 | Anodizat (15-25um) / Acoperire cu pulbere / PVDF | Estetică superioară, geometrie goală complexă, rezistență la coroziune |
| Energie solară și regenerabilă | Rame de montare pentru panouri solare, șine de urmărire | 6005A-T6 / 6061-T6 | Anodizat transparent (10-15um) | Raport mare rezistență-greutate, rezistență la sarcina vântului, asamblare rapidă în câmp |
| Auto și EV | Cadre pentru carcasa bateriei, grinzi de blocare, șine de acoperiș | 6061-T6 / 6005A-T6 | Conversie fără cromat / E-Coating | Absorbție de energie de impact, limită de curgere ridicată, sudabilitate |
| Automatizare industrială | Încadrare modulară cu fantă în T, ghidaje pentru transportoare, portaluri robotizate | 6063-T6 / 6061-T6 | Anodizat transparent | Tolerante dimensionale precise, rezistenta la zgarieturi la suprafata, rigiditate structurala |
| Electronică și HVAC | Radiatoare cu LED-uri, carcase invertoare, schimbătoare de căldură | 6063-T5 | Anodizat / Electroforeză | Conductivitate termică ridicată (1200 W/m K), extrudabilitate fină cu aripioare subțiri |
| Transport & Marine | Podele caroserii camioanelor, pasarele bărcilor, cadre interioare de cale ferată | 6061-T6 / 6005A-T6 | Acoperire cu pulbere de calitate marină / anodizat | Rezistență la coroziune în medii cu clorură, rezistență dinamică la oboseală |
Întrebări frecvente
Întrebări frecvente 1: Care este diferența principală dintre profilele de extrudare din aluminiu 6061 și 6063?
Principala diferență constă în compoziția chimică, rezistența și performanța de finisare a suprafeței. 6061 conține niveluri mai mari de magneziu și siliciu, împreună cu adaos de cupru și crom. Acest lucru face ca 6061-T6 să fie cu aproximativ 30 până la 40 la sută mai puternic decât 6063-T6, făcându-l ideal pentru aplicații structurale cu sarcini grele. În schimb, 6063 are o compoziție mai curată, cu conținut scăzut de cupru, oferind extrudabilitate excepțională în forme complexe sau cu pereți subțiri și producând un finisaj de suprafață anodizat superior pentru aplicații arhitecturale.
Întrebări frecvente 2: De ce este preferat aliajul 6063 față de 6061 pentru profilele arhitecturale anodizate?
Aluminiul 6063 nu conține practic cupru și un conținut scăzut de fier, permițându-i să formeze o peliculă de oxid anodic foarte uniformă, limpede și strălucitoare atunci când este procesată electrolitic. 6061 conține cupru (0,15 până la 0,40 la sută) și crom, care formează particule de fază micro-constituentă care împrăștie lumina, rezultând un aspect ușor mai închis, cenușiu sau pete după anodizare. Pentru componentele arhitecturale vizuale, 6063 oferă consistență superioară a suprafeței și strălucire a culorii.
Întrebări frecvente 3: Cum afectează desemnarea temperării performanța unui profil de aluminiu?
Denumirile de temperatură indică tratamentul termic și prelucrarea mecanică aplicate profilului de aluminiu. De exemplu, temperatură T4 oferă rezistență moderată cu ductilitate ridicată, făcându-l potrivit pentru profile care necesită îndoire la rece post-extruziune. Temperatul T5 este produs prin călirea cu aer la presa de extrudare urmată de îmbătrânire artificială, oferind o bună rezistență și stabilitate dimensională cu distorsiuni termice minime. Temperatul T6 implică călirea agresivă a apei și îmbătrânirea artificială prelungită, obținând rezistență și duritate maxime la tracțiune pentru structurile portante.
Întrebări frecvente 4: Pot profilele de extrudare din aluminiu să înlocuiască oțelul structural în cadrele portante?
Da, extrudarile din aluminiu pot înlocui oțelul structural în multe aplicații portante, oferind o reducere a greutății de aproximativ 60 la sută. În timp ce aluminiul are aproximativ o treime din densitatea și modulul de elasticitate al oțelului (68,9 GPa față de 200 GPa), inginerii structurali pot compensa rigiditatea mai scăzută prin creșterea adâncimii secțiunii transversale a profilului și optimizarea momentului de inerție al secțiunii. Aluminiul oferă, de asemenea, rezistență naturală la coroziune, reducând costurile de întreținere pe termen lung asociate cu protecția împotriva ruginii oțelului.
Întrebări frecvente 5: Ce cauzează deformarea sau răsucirea profilelor din aluminiu extrudat în timpul producției?
Deformarea și răsucirea rezultă în mod obișnuit din viteza neuniformă a curgerii metalului prin terenul matriței de extrudare, răcirea neuniformă pe secțiuni transversale asimetrice pe măsură ce profilul iese din matriță sau reducerea neuniformă a tensiunii în timpul întinderii. Proiectarea profilelor cu grosime uniformă a peretelui, simetrie echilibrată a secțiunii transversale și raze de tranziție adecvate ajută la asigurarea fluxului uniform al materialului și a răcirii uniforme, menținând toleranțe strânse de dreptate dimensională.
Referințe și standarde industriale
- ASTM B221 / B221M : Specificații standard pentru bare extrudate, tije, sârmă, profile și țevi din aluminiu și aliaj de aluminiu. ASTM International, West Conshohocken, PA.
- EN 755 (părțile 1-9) : Aluminiu și aliaje de aluminiu - tijă/bară extrudată, țevi și profile. Comitetul European de Standardizare (CEN), Bruxelles.
- EN 12020 (părțile 1-2) : Aluminiu și aliaje de aluminiu - Profile de precizie extrudate în aliaje EN AW-6060 și EN AW-6063. Comitetul European de Standardizare (CEN), Bruxelles.
- Asociația Aluminiului : Standarde și date din aluminiu (ASD) , Washington, D.C.
- AAMA 2605 : Specificații voluntare, cerințe de performanță și proceduri de testare pentru acoperiri organice cu performanțe superioare pe extrudate și panouri din aluminiu. Alianța industriei de ferestre și geamuri (FGIA).
- ASM International : Manual ASM, Volumul 2: Proprietăți și selecție: Aliaje neferoase și materiale cu destinație specială. ASM International, Materials Park, OH.