Când un constructor de mașini întreabă despre punctul de topire al aluminiului, de obicei nu plănuiește să topească nimic. Ei verifică un desen de sudură, specifică o carcasă turnată sub presiune sau confirmă că un cadru de profil extrudat poate sta lângă sursă de căldură. Răspunsul este simplu: aluminiul pur se topește la 660,32°C , sau 933,47 K / 1220,58°F. Tot ce depășește această valoare depinde de calitatea altora, de condițiile de încălzire și de procesul de utilizare.
Acest număr este mai mult decât un răspuns banal: decide dacă o piesă trebuie turnată, extrudată, sudată sau prelucrată și explică de ce aluminiu se comportă diferit de oțel în atelier. Secțiunile de mai jos acoperă valoarea de referință, modul de îngrijire a altora sau extins într-un interval de topire și cum se aplică aceste informații în producția reală.
Punctul de topire al aluminiului dintr-o privire
Aluminiul are unul dintre cele mai scăzute puncte de topire dintre metalele structurale comune. Valoarea de referință acceptată pentru aluminiu pur este:
- 660,32°C (grade Celsius)
- 933,47 K (Kelvin)
- 1220,58 °F (grad Fahrenheit)
Această valoare este măsurată pe aluminiu cu o puritate de aproximativ 99,996%. Este un adevărat punct de topire în sens termodinamic: la 660,32°C fazele solidă și lichidă există în echilibru, iar căldură suplimentară transformă aluminiul solid în lichid fără a modifica temperatura. Calități de puritate comercială, alte ele turnate și alte ele forjate se comportă diferit, deoarece impurități și adaosurile intenționate răspândesc tranziția într-un interval de temperatură.
De ce contează punctul de topire în turnare, sudare și extrudare
Aproape fiecare proces de producție a aluminiului este poziționat în raport cu punctul de topire. Turnarea lucrează deasupra ei, extrudează lucrează dedesubt, iar sudarea o traversează local. A ști unde se află procesul tău previne cele mai frecvente erori de calitate.
Turnare: lucrul cu faza lichida
Turnarea este singurul proces principal care traversează complet punctul de topire. Aliajele de turnare sub presiune sunt menținute între aproximativ 680°C și 740°C, astfel încât metalele sunt suficiente supraîncălzite pentru a umple secțiunile subțiri ale matriței înainte de înghețare. Liquidus-ul spune turnătoriei câtă supraîncălzire este disponibilă; solidus le spune când turnarea este suficient de stabilă pentru a fi evacuată. Gravitația și turnarea cu nisip urmează aceeași logică la temperaturi ușor diferite.
Sudarea: topirea locală cu consecințe practice
Sudarea încălzește o zonă mică deasupra punctului de topire, dar aluminiul face acest lucru mai greu decât sugerează doar temperatura. Fiecare suprafață de aluminiu poartă un strat subțire de oxid care se topește la aproximativ 2072 ° C, astfel încât pielea de oxid rămâne solidă în timp ce metalul de bază de desubt este deja topit. De aceea sudarea TIG și MIG se bazează pe curent alternativ și pe acțiunea de curățare a oxidului și de ce o pregătire slabă duce la incluziuni de oxid și porozitate. De asemenea, aluminiul nu dă nici un avertisment vizual înainte de a se topi: nu strălucește roșu ca oțelul, așa că un bazin de sudură supraîncălzit se poate prăbuși fără niciun semnal evident.
Extrudare: formare la cald sub punctul de topire
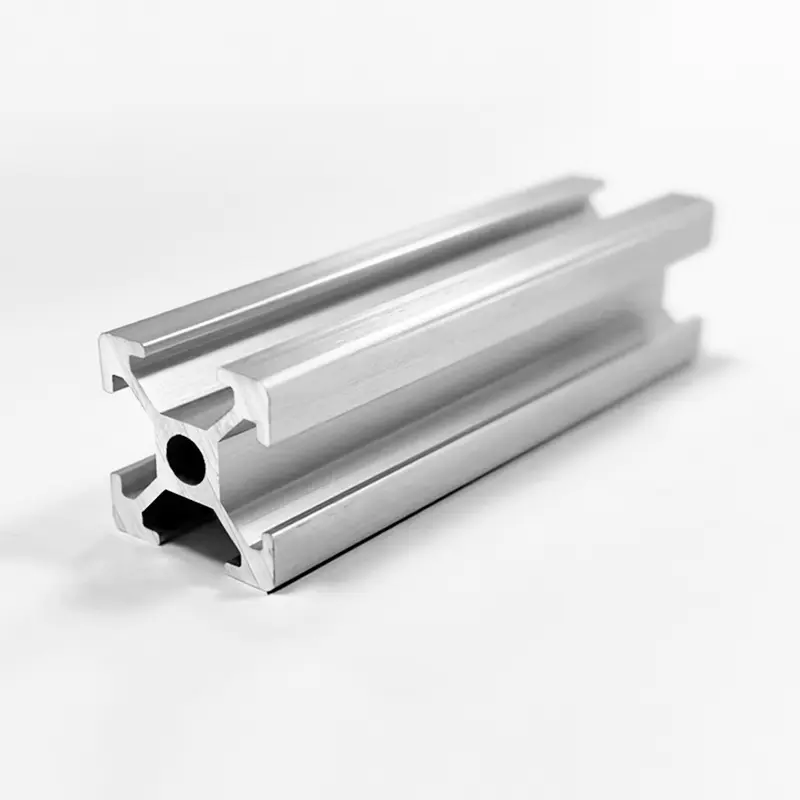
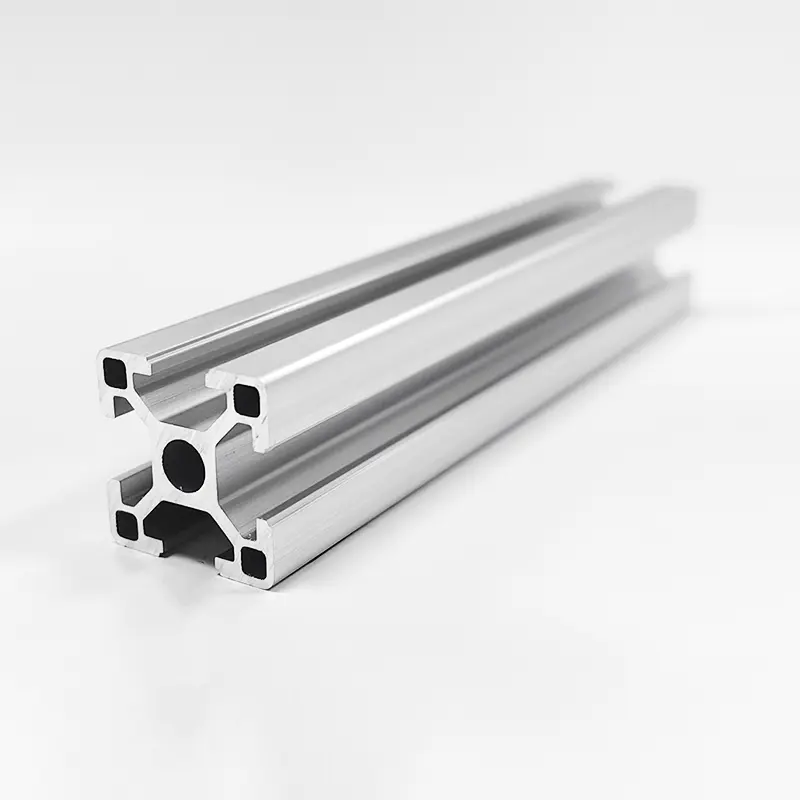
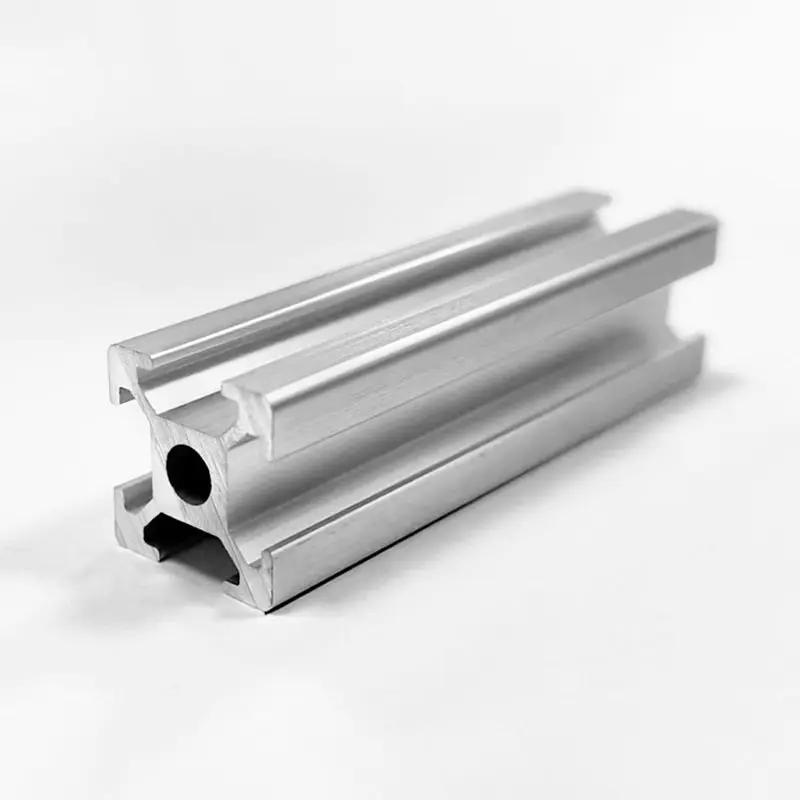
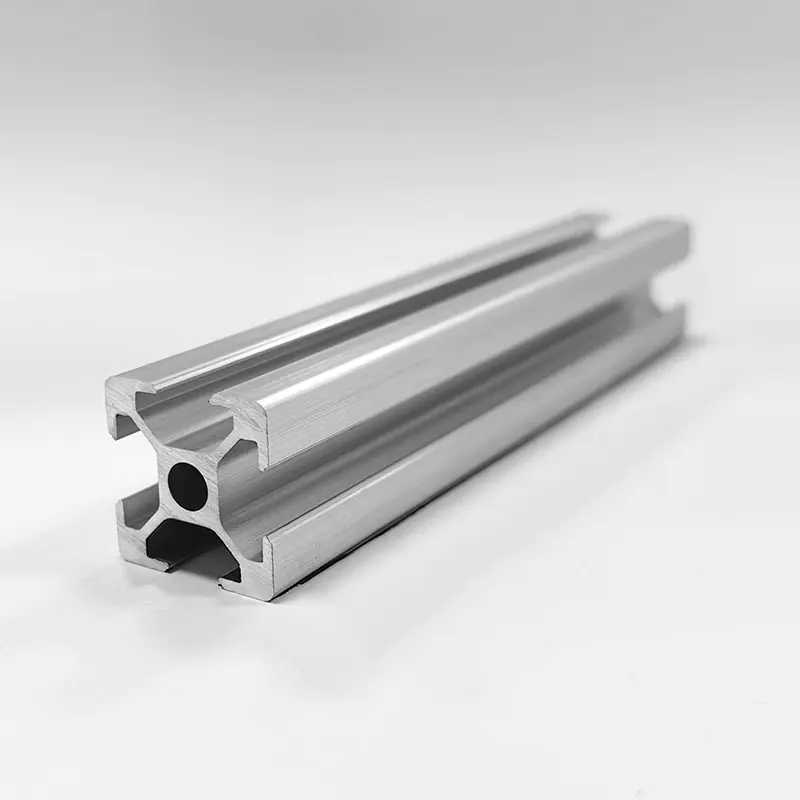
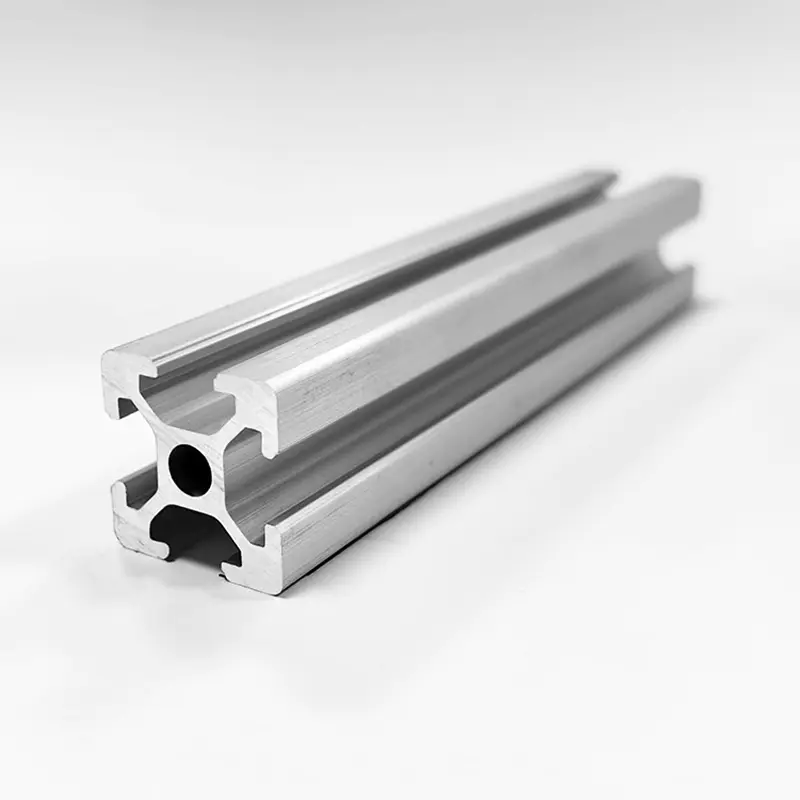
Extrudarea menține în mod deliberat metalul în stare solidă. Billetele din aliaje 6xxx sunt preîncălzite la aproximativ 450-500°C, mult sub solidus, astfel încât materialul devine moale și plastic, dar niciodată parțial topit. Acesta este ceea ce permite ca secțiunile transversale complexe să fie împinse printr-o matriță, păstrând toleranțe strânse. În calitate de producător de profile industriale de extrudare din aluminiu , tratăm temperatura țaglelor ca pe unul dintre parametrii cei mai controlați la presă: prea rece și rupea profilului, prea cald și calitatea suprafeței se degradează, iar la solidus secțiunea începe să crape. Pentru secțiuni de încadrare standard, cum ar fi noastre Profile de extrudare din aluminiu cu fantă în T seria 2020 , preîncălzirea stabilă menține secțiunea transversală precisă de la primul metru până la ultimul.
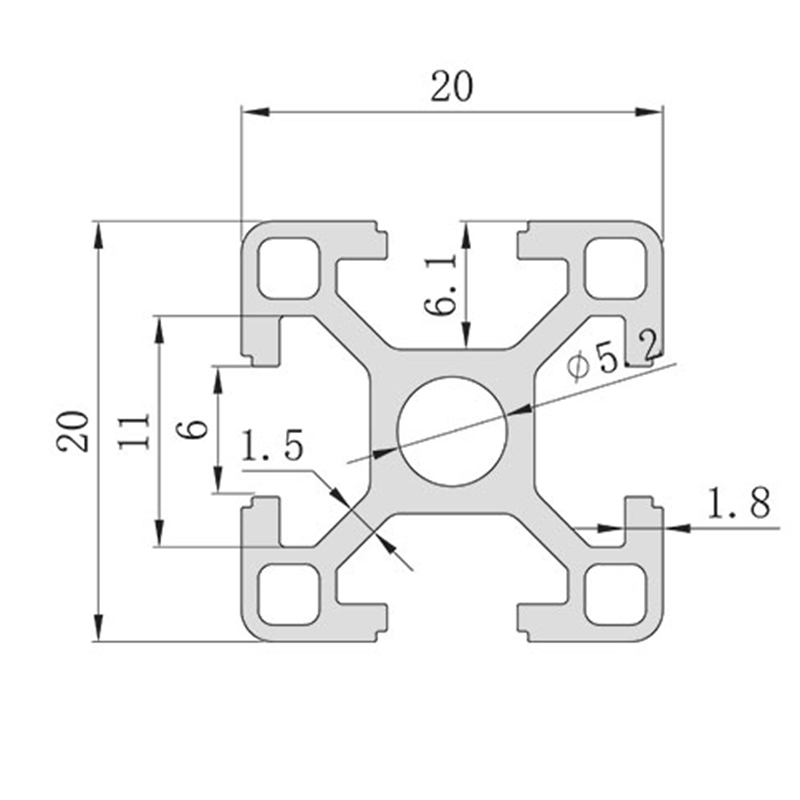 Profil de extrudare din aluminiu din seria OEM 2020 cu design cu fantă în T de 6 mm Furnizori, Com Shanghai Huishuo Aluminium Industry Technology Co., Ltd. este un profil de extrudare din aluminiu din seria 2020 cu ridicata din China, cu design cu fantă în T de 6 mm... Vizualizare produs →
Solidus și lichidus: cum aliajele măresc punctul de topire
Aluminiul pur se topește la o singură temperatură ascuțită. De îndată ce sunt adăugate elemente de aliere, tranziția se extinde într-un interval. The solidus este cea mai ridicată temperatură la care aliajul este încă complet solid; cel lichidus este cea mai scăzută temperatură la care este complet lichid. Între cele două coexistă fazele solide și lichide, ceea ce este normal în turnare, dar periculos în tratarea termică și sudare.
Tabelul 1. Intervalele tipice de topire pentru aliajele obișnuite de aluminiu. Valorile variază ușor în funcție de compoziția și temperamentul exact; confirmați întotdeauna împotriva certificatului morii. | Aliaj | temperamentul | Solidus (°C) | Liquidus (°C) | Aplicație tipică |
| 6063 | T5 / T6 | 615 | 655 | Profile extrudate, rame, secțiuni arhitecturale |
| 6061 | T6 | 582 | 652 | Secțiuni structurale, ansambluri sudate |
| 5052 | H32 | 607 | 649 | Panouri marine, lucrari de tabla |
| 7075 | T6 | 477 | 635 | Componente aerospațiale de înaltă rezistență |
| A356 | turnat T6 | 574 | 610 | Roți turnate, carcase pompe |
Observați răspândirea: 6061 este deja parțial peste peste 582°C, chiar dacă nu este complet lichid până la 652°C. Matrițele de extrudare rămân sub solidus pentru a evita fisurarea caldului. In tratamentul termic, depasirea solidusului determina topirea incipienta care distruge permanent proprietatile mecanice ale piesei.
Factorii care afectează punctul de topire al aluminiului
Mai multe variabile din lumea reală modifică modul în care punctul de topire teoretic se comportă în atelier.
Elemente de aliere
Siliciul și cuprul scad intervalul de topire mai mult decât orice alte adaosuri comune. Eutectica aluminiu-siliciu se află la aproximativ 577 ° C cu aproximativ 12,6% siliciu, motiv pentru care majoritatea celorlalți de turnare rămân stabilite la temperaturi în care altele sunt forjate încă solide. Magneziul și zincul deprimă, de asemenea, solidus, așa cum arată rândul 7075 din Tabelul 1. Prin urmare, selecția aliajului este inseparabilă de selecția procesului.
Nivel de puritate
Aluminiul cu o puritate de 99,99% se topește într-o fracțiune de un grad de 660,32°C. Clasele de puritate comercială de 99,5-99,8% conțin urme de fier și siliciu care măresc tranziția cu câteva grade. Pentru majoritatea lucrărilor structurale diferență este neglijabilă, dar pentru lipire și turnare de precizie schimbă selecția umpluturii și timpii de înmuiere.
Stratul de oxid
Oxidul de aluminiu se topește la aproximativ 2072°C, de aproximativ trei ori mai mare decât metalul de sub el. În timpul sudării și lipirii, stratul trebuie spart sau îndepărtat, altfel metalul topit nu poate umezi îmbinarea. În timpul topirii pentru turnare, pielea de oxid plutește deasupra și poate fi degresată, dar prinde și gaze și includ dacă este amestecată în topitură. Stratul de oxid nu schimbă punctul de topire al metalului, dar acesta este principalul motiv pentru care aluminiul este mai greu de sudat decât oțelul.
Presiunea și viteza de încălzire
În scopuri de inginerie, nici presiunea, nici viteza de încălzire nu au un efect practic asupra punctului de topire al aluminiului. Efectele presiunii apar doar în cercetările specializate de înaltă presiune, iar viteza de încălzire afectează câte de precise observați tranziția, nu valoarea de echilibru în sine. Aveți încredere în fișa tehnică a materialului, nu în citirea pirometrului.
Ce înseamnă punctul de topire pentru profile și cadre din aluminiu
Pentru un cadru din profil de aluminiu , punctul de topire nu este aproape niciodata limita de proiectare. Cadrele sunt proiectate împotriva deformarii, rezistenței la curgere și rigidității îmbinării, fără a se topi. Temperatura contează încă în două moduri.
În primul rând, serviciul continuu peste aproximativ 250-300°C înmoaie temperaturile standard 6xxx cu mult înainte de a se topi: efectele îmbătrânirii se inversează, rezistența scade și îmbinările prinse se pot strecura. În al doilea rând, orice sudură sau lipire efectuată pe un cadru introduce topirea locală care recunoaște zona afectată de căldură. Dacă în cadrul unei mașini trebuie să suporte sarcină în apropierea unei îmbinări sudate, reînvechiți după sudare sau reproiectați îmbinarea.
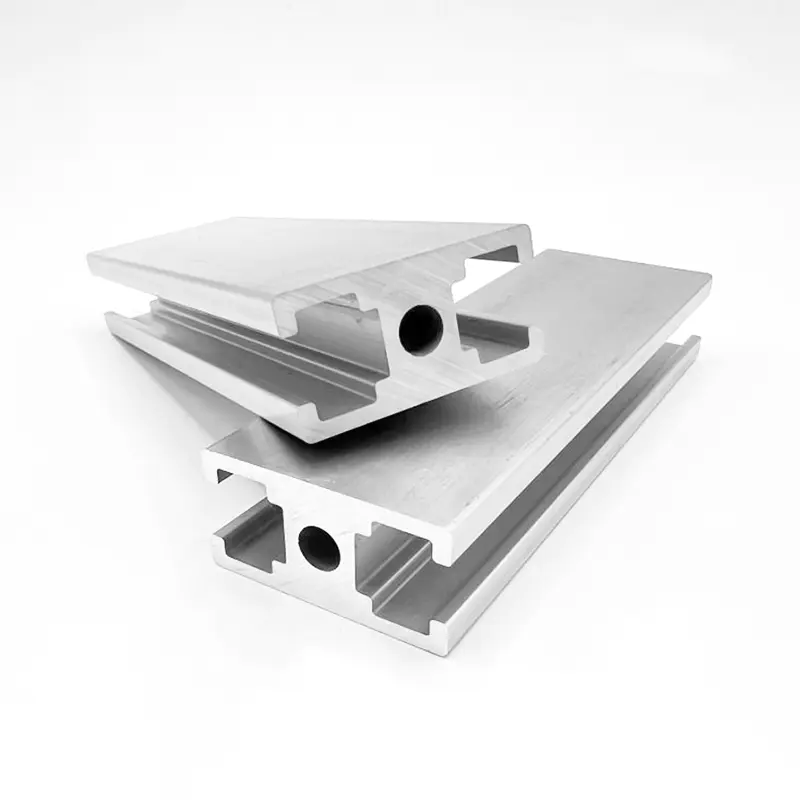
Pentru structurale portante cu vibrații sau sarcini punctuale, modulul elastic scăzut al aluminiului înseamnă că rigiditatea secțiunilor face treaba. Recomandăm adesea secțiuni de perete mai grele, cum ar fi profile de aluminiu cu caneluri în T 4040 portante îngroșate în loc de a compensa cu altele mai rezistente, deoarece cadrul devine mai rigid fără a modifica comportamentul de sudare sau caracteristicile de topire. Când comparați seriale și clasele de încărcare, un ghid practic de inginerie Sisteme de extrudare a aluminiului cu fantă în T economisește mai mult timp de proiectare decât reverificarea temperaturilor de topire.
 OEM HS-8-4040B Profil de aluminiu 4040 cu fantă în T cu sarcină îngroșată, perete T de 2,5 mm Shanghai Huishuo Aluminium Industry Technology Co., Ltd. este China angro HS-8-4040B Profil de aluminiu 4040 cu fantă în T cu încărcătură îngroșată... Vizualizare produs →
Aluminiu față de alte metale comune: de ce contează 660°C
Tabelul 2. Punctele de topire aproximative ale metalelor de inginerie comune pentru comparație. | Metal | Punct de topire (°C) | Punct de topire (°F) | Comparație cu aluminiu |
| Zinc | 419.5 | 787 | Inferioară; protejează oțelul ca strat de zincare |
| magneziu | 650 | 1202 | Similar; folosit la turnarea ușoară |
| Aluminiu (pur) | 660.3 | 1220.6 | Referință |
| Alama (tipic) | 900-940 | 1650-1720 | Mai înalt; mai greu de turnat și de prelucrat |
| cupru | 1084.6 | 1984 | Mult mai sus; conductivitate excelentă |
| Oțel inoxidabil | 1400-1450 | 2550-2640 | Mult mai sus; serviciu la temperatură înaltă |
| Oțel moale | 1370-1510 | 2500-2750 | Mult mai sus; structural implicit |
Cea mai importantă consecință este economică. Intervalul moderat de topire al aluminiului este exact ceea ce face extrudarea și turnarea sub presiune rapidă și accesibilă. Oțelul și oțelul inoxidabil au nevoie de mult mai multă energie pentru a se topi și a forma, motiv pentru care lucrările structurale grele favorizează încă oțelul, în timp ce cadrele ușoare, carcasele și componentele de disipare a căldurii preferă aluminiul. Aceeași limită de temperatură înseamnă că aluminiul nu are loc în funcționare continuă peste aproximativ 300°C: nu se va topi, dar va pierde temperamentul și se va strecura sub sarcină.
Recomandări practice pentru lucrul cu aluminiu
Puneți punctul de topire să funcționeze în biroul de proiectare, nu numai în cuptor:
- Tratați intervalul de topire ca o limită de proces, nu o limită de proiectare. Limita de curgere și comportamentul la fluaj guvernează aplicațiile structurale.
- Pentru ansamblurile sudate, utilizați alte 6xxx cu metal de umplutură potrivit și confirmați că zona afectată de căldură poate accepta pierderea de rezistență.
- Pentru piesele prelucrate, topirea nu este problema. Tăierea are loc cu mult sub60°C, dar căldură necontrolată provoacă derive dimensională și uzura sculei, așa că gestionați lichidul de răcire și avansurile ca orice lucrare de precizie.
- Nu ghiciți niciodată intervalul de topire dintr-o diagramă generică. Solicitați un certificat de moară sau de date pentru fiecare căldură, în special pentru piese turnate și ansambluri lipite.
- Țineți așchiile fine de aluminiu departe de sursele de aprindere. Praful de aluminiu divizat fin se poate aprinde cu mult sub punctul de topire in vrac.
În unitățile noastre de producție, punctul de topire decide cum este fabricată o piesă, nu dacă poate fi făcută. Dacă o geometrie trebuie turnată, o răcim din lichidul cu parametrii controlați. Dacă trebuie sudat, gestionăm aportul local de căldură. Dacă trebuie prelucrat, aplicam Prelucrare CNC aluminiu cu avansuri, viteze și debit de lichid de răcire controlate.
 Fabrică de prelucrare a aluminiului CNC cu ridicată, producători Shanghai Huishuo Aluminium Industry Technology Co., Ltd. este producător din China de prelucrare a aluminiului CNC și fapt de prelucrare CNC a aluminiului... Vizualizare produs →
A ști că aluminiul pur se topește la 660,32°C este partea ușoară. Adevărata altă întrebare de inginerie, ce proces și ce fereastră de temperatură produc piesa de care aveți nevoie. Începeți cu seria de altele, verificați solid și lichide și lăsați procesul să urmeze.